7月高温回流焊后贴片三极管β值衰减,AI储能PCBA出厂抽检的盲区
2026年7月,华南某AI储能PCBA代工厂的产线,正在经历一年中最闷热的季节。车间温度32℃,回流焊炉内峰值温度260℃。一块BMS主控板从炉膛出来,冷却后送入ICT测试工位——测试结果显示“通过”,送入功能测试——风扇转了、继电器吸合了、“通过”。板子装箱发往储能项目现场。三个月后,现场运维反馈:部分BMS在高温工况下继电器驱动异常,保护指令发了但回路没切断。拆回板卡检测,三极管外观完好,常温β值“正常”——但加热到85℃再测,β值已经衰减了25%。
问题出在回流焊。β值的衰减,在出厂抽检时没有被测出来。回流焊如何“伤”到三极管的β值?三条失效链贴片三极管在回流焊过程中承受的,不只是“高温”两个字那么简单。从室温升至260℃峰值再冷却回室温,整个过程持续4到6分钟,器件内部经历了一场热机械应力的“风暴”。- 第一条链:塑封料热膨胀失配。 贴片三极管的塑封环氧树脂热膨胀系数(CTE)约为15-20ppm/℃,而内部硅芯片的CTE仅约3ppm/℃,铜引线框架约17ppm/℃。从260℃冷却回室温的过程中,塑封料以远快于硅芯片的速率收缩,对芯片表面施加压应力。这种压应力作用于发射极-基极结附近的钝化层,在硅-二氧化硅界面产生界面态缺陷。缺陷密度的增加直接降低了发射极注入效率,宏观表现就是β值的下降。有研究指出,电迁移诱导的压应力会导致共射极电流增益退化,而400℃退火后β的完全恢复表明这种应力确实是通过金属化层的蠕变来释放的。
- 第二条链:钝化层与键合线的热机械应力。 金线键合是贴片三极管内部芯片与引脚之间的电气连接通道。回流焊的急速升温-冷却循环中,金线与硅芯片焊盘之间的热膨胀差异在键合点处产生剪切应力。这种应力可能不会立即导致键合线断裂,但会在键合界面处产生微损伤——接触电阻增加、载流子注入效率下降,反映在电气参数上就是β值的衰减。汽车级三极管通过金线键合弧度的精确控制来避免热机械应力断裂,而普通工业级器件在回流焊的热冲击下,键合界面的微损伤难以避免。
- 第三条链:发射极掺杂浓度的热扩散。 三极管的β值与发射极掺杂浓度梯度直接相关。回流焊峰值260℃虽然不足以引起显著的掺杂原子扩散,但在多次回流焊(双面贴装、返修)的累积热预算下,发射极重掺杂区的杂质分布会发生微小的展宽。这种展宽降低了发射极注入效率的梯度,β值随之下降。汽车级PMBT2907A通过发射极掺杂浓度的梯度优化,在125℃下的hFE衰减率比工业级器件降低了约30%。
出厂抽检的三个盲区:为什么β衰减“测不出来”?回流焊后的β值衰减是客观存在的物理现象。问题在于,AI储能PCBA的出厂抽检流程,恰好“绕开”了检测这种衰减的所有机会。- 盲区一:常温测试的“假通过”。 ICT在线测试和功能测试通常在25℃±5℃的车间环境下进行。β值在常温下的衰减幅度可能只有5%到8%——处于数据手册标称的100-400宽泛范围内,测试系统判定“合格”。但β衰减是温度相关的——常温下衰减8%,85℃下衰减可能扩大到25%。出厂时“合格”的三极管,到了储能机柜的60℃至85℃环境中,β值已经漂出了继电器驱动所需的安全裕量。
- 盲区二:ICT只测“存在性”不测“参数值”。 ICT在线测试对三极管的测试逻辑是验证PN结特性和引脚连接是否正确。它测量的是B-E、B-C之间的二极管压降——确认三极管“焊上去了、没焊反、PN结是好的”。但β值不在ICT的测试项内。一颗β值已经衰减到设计边界的三极管,ICT测试照常“通过”。
- 盲区三:功能测试的“常温掩盖”。 功能测试验证的是PCBA在常温下“能不能工作”。继电器吸合了、风扇转了、指示灯亮了——测试通过。但β值衰减器件的失效模式不是“常温不工作”,而是“高温下驱动力不足”。常温下三极管β值仍有裕量,继电器能吸合;到了现场高温工况,β衰减叠加热漂移,驱动力跌破阈值,继电器吸合失败。这个失效窗口不在出厂功能测试的覆盖范围内。
平尚科技的解法:从器件到产线的“高温验证”回流焊后β值衰减的治理,需要从器件选型和产线测试两条路径同时入手。
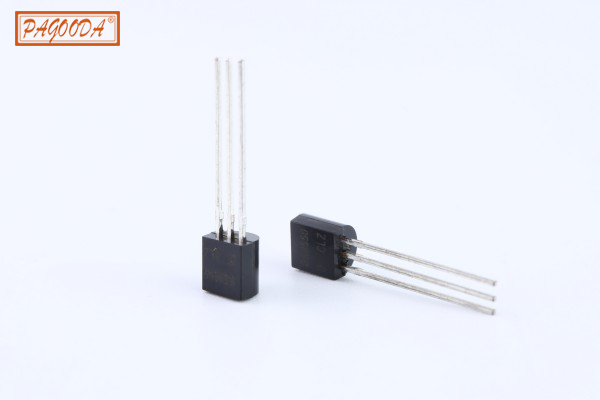
在器件层面,平尚科技PAGOODA品牌的贴片三极管产品线在封装材料和芯片设计上做了针对性优化。S8050/S8550系列采用硅外延芯片一体化塑封贴片结构,全密封阻燃塑封防护,防潮抗震动,耐冷热冲击,长期连续通电参数漂移微弱。其SOT-23封装的铜引线框架比铁镍合金版本导热系数提升4倍,有助于芯片在回流焊和后续运行中快速散热,降低热应力累积。
在产线测试层面,平尚科技向AI储能客户推荐“回流焊后高温β抽检”流程——在PCBA完成回流焊后,从每批产品中抽取样品,在85℃恒温环境下测量关键驱动三极管的β值,确认衰减幅度在设计裕量之内。这一步骤不需要昂贵的专用设备——恒温箱加一台晶体管图示仪即可完成,但能够有效拦截β衰减超出阈值的批次。
在华南某AI数据中心配套的储能BMS项目中,该项目的继电器驱动电路在夏季高温工况下频繁出现“指令发了、继电器没吸合”的故障。平尚科技的技术团队介入排查后发现,驱动三极管在85℃环境温度下β值从室温的200衰减至约150,VBE从0.68V降至0.58V,三极管已从深度饱和区滑入浅饱和区。平尚科技提供的解决方案分两步:第一步,将驱动三极管的基极电阻从10kΩ调整为4.7kΩ,将基极电流提升一倍,确保在最差高温条件下仍能深度饱和;第二步,在PCBA出厂流程中增加“85℃/2小时老化后β复测”环节,将β衰减超标的批次拦截在厂内。改造后,继电器驱动电路在85℃高温环境下连续运行超过3000小时无故障。7月高温回流焊后贴片三极管的β值衰减,不是“偶发的不良”,而是塑封料热膨胀失配、钝化层压应力、键合线热机械应力三条失效链在260℃峰值温度下的必然结果。出厂抽检的常温ICT和功能测试,恰好“绕开”了β衰减的温度依赖性——常温下“合格”的管子,到了85℃机柜里驱动能力已经不够了。平尚科技这颗耐冷热冲击、参数漂移微弱的贴片三极管,守住的不是一颗元器件在常温数据手册上的参数达标,而是AI储能BMS在每一个高温午后继电器都能可靠吸合的那条底线——β值在回流焊后衰减了多少,产线得测一测;测出来了,继电器才不会在需要它动作的时候“犹豫”。




