贴片二极管7月在AI储能防反接中热击穿,散热焊盘空洞率的X光检测
一颗SMA封装的防反接肖特基二极管被切开封装后,芯片表面呈现出一个直径约0.3mm的熔融凹坑——典型的熱擊穿失效点。这颗二极管在电路中并不承担大电流,防反接位置的工作电流通常只有数安培,远低于其额定值。但拆下同批次未失效的二极管做X光检测后,问题暴露了:散热焊盘的空洞率普遍在35%至45%之间,远超行业通行的25%判据。空洞率超标的焊盘,把二极管的热阻推高了一倍以上,芯片产生的热量导不出去,结温在7月的高温工况下持续攀升,最终触发了热击穿。
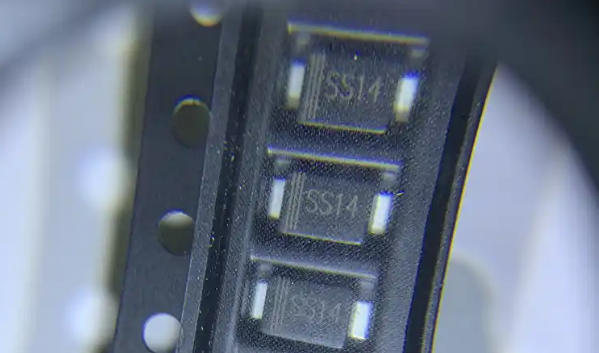
贴片二极管的散热路径是:芯片→引线框架→底部焊盘→PCB铜箔。底部焊盘是这条路径上最关键的一段——焊料层的空洞会直接切断热流通道。空洞率每增加10%,焊料层的等效热阻大约上升15%至20%。以SMA封装为例,焊盘面积约2.5mm²,焊料层厚度约0.1mm,焊料导热系数约50W/m·K,满焊状态下的热阻约0.8K/W。当空洞率达到40%时,有效导热面积减少40%,热阻升至约1.3K/W。在2A工作电流下,二极管的导通损耗约1.2V×2A=2.4W,结温升从满焊状态的约1.9℃升至3.1℃——单看温升数字不大,但叠加65℃机柜环境温度和二极管本身的功率耗散后,结温逼近150℃的Tj(max)。更隐蔽的是空洞的“局部热点”效应。X光图像显示,该批次二极管的空洞集中在焊盘中心区域,而不是均匀分布。中心空洞把热量“挤”到了焊盘边缘的窄条区域,局部热流密度成倍上升,芯片中心区域的结温远高于边缘——热击穿点恰好落在芯片中心,与空洞位置高度吻合。行业对焊点空洞的通行判据是空洞率≤25%。但这个判据只回答了“有多少空洞”,没有回答“空洞在哪里”。对于贴片二极管的散热焊盘,空洞的位置分布比总面积更关键。中心空洞、沿芯片边缘连续分布的空洞、以及贯通焊盘厚度方向的大空洞,对热阻的影响远大于均匀散布的小空洞。X光检测的判据应当细化为三条:空洞率≤25%;单个空洞直径不超过焊盘短边的10%;中心区域(芯片正下方)空洞面积占比不超过10%。在那个返修项目中,平尚科技的技术团队用X光对故障批次和替换批次做了对比。故障批次空洞率38%至45%,中心区域空洞占比超过20%,单个最大空洞直径0.6mm——三条判据全部超标。替换批次的空洞率控制在12%至18%之间,中心区域空洞占比低于5%,最大空洞直径0.2mm。
空洞率的控制,不只是焊膏和回流曲线的事,器件本身的焊盘设计同样参与其中。平尚科技虽然没有车规级认证,但其贴片二极管产品线在封装结构上做了针对散热的优化。SMA/SMB/SMC封装的肖特基和快恢复二极管,底部焊盘采用大面积裸铜框架,焊盘与芯片之间的热通路更短;引脚镀层采用可焊性优化的锡银铜体系,在回流焊过程中润湿性更好,焊料铺展均匀,空洞率更容易控制在20%以下。在电气参数上,平尚科技ES1J超快恢复二极管的正向压降控制在1.0V以内,反向恢复时间35ns,在防反接路径上以更低的导通损耗减少热源。回流焊工艺的配合同样关键。平尚科技建议AI储能客户的PCBA产线在贴片二极管位置采用阶梯式预热曲线——预热区从室温升至150℃的时间控制在90至120秒,让焊膏中的助焊剂充分挥发;回流峰值温度控制在245℃至250℃,液相线以上时间控制在60至80秒。过快的升温会使助焊剂来不及排出,在焊料内部形成气孔;过高的峰值温度则加速焊料氧化,同样推高空洞率。AI储能防反接中贴片二极管的热击穿,不是“二极管额定电流不够”,而是散热焊盘的空洞把热阻推高了一倍,芯片中心的热量导不出去,结温在65℃环境里一步步逼近极限。X光检测的价值不在于“拍一张照片”,而在于用量化判据把空洞率、空洞位置和芯片结温放在同一条逻辑链上——中心空洞40%的焊盘,就是热击穿的“预埋点”。平尚科技这张从大面积裸铜框架到低VF超快恢复二极管的贴片二极管产品线,守住的不是一颗二极管的额定参数,而是AI储能BMS在7月高温工况下“焊盘导热不断路、芯片结温不越界”的那条散热底线——空洞率测清楚了,热击穿才不会在下一个夏天重演。




